 Комплексное решение всех вопросов сварки рельсов


Дефектоскопия рельсов
ООО «Магистраль-Т» выполняет дефектоскопию рельсов на объектах железнодорожной инфраструктуры. Процедура позволяет оценить техническое состояние элементов пути и своевременно выявить потенциально опасные участки.
Что входит в услугу дефектоскопии рельсов

Состав работ определяется особенностями объекта и поставленной задачей. Специалисты выполняют проверку рельсов выбранным методом и фиксируют результаты.
В комплекс работ могут входить:
- визуальный осмотр;
- инструментальная диагностика;
- обследование основного металла, а также сварных соединений;
- выявление, регистрация дефектов;
- анализ полученных результатов;
- оформление итоговой документации.
При необходимости проверяются отдельные элементы стрелочных переводов и другие участки рельсовой инфраструктуры.
Когда требуется дефектоскопия рельсов
Рельсовая дефектоскопия проводится в процессе эксплуатации, при ремонте, восстановлении железнодорожного пути. Процедура особенно актуальна:
- при плановой оценке технического состояния пути;
- после ремонта или восстановления отдельных участков;
- для проверки сварных соединений;
- на линиях с интенсивным движением поездов;
- при появлении признаков повышенного износа;
- для диагностики стрелочных переводов.
Методы дефектоскопии
Для обследования применяются различные способы неразрушающего контроля. Выбор зависит от характера предполагаемых дефектов, конструкции элемента и нормативных требований.
1. Ультразвуковой контроль. Используется для поиска внутренних несплошностей металла: трещин, расслоений, включений и других скрытых изменений.
2. Визуально-измерительный контроль. Позволяет находить видимые нарушения поверхности и геометрические отклонения. Для поиска внутренних дефектов применяются инструментальные методы.
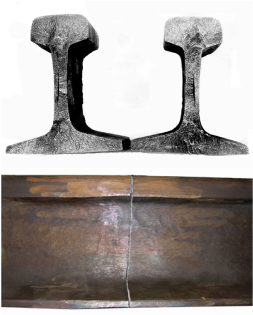
щели в металле от неметаллических включений под действием нагрева. Опасен развитием усталостных трещин и полным изломом рельса.
- внешний осмотр;
- ультразвуковое дефектоскопирование.
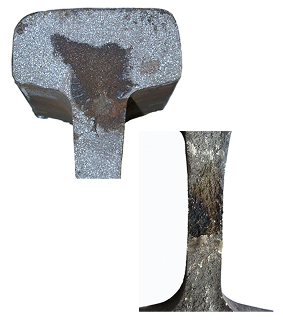
нарушение сплошности из-за затяжной сварки или слабой осадки. Ослабляет сечение, ведет к хрупкому разрушению.
- внешний осмотр;
- контроль параметров режима сварки.
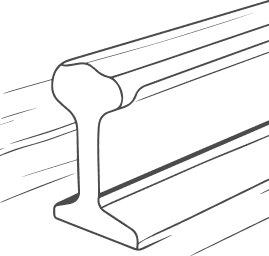
непровар из-за недостаточного прогрева металла перед осадкой. Характеризуется узкой зоной термического влияния. Приводит к хрупкому разрушению стыка при первом же перепаде температур или под высокой нагрузкой.
- ультразвуковая дефектоскопия.
газовая полость в теле сварного шва. Снижает рабочее сечение стыка, является концентратором напряжений.
- ультразвуковая дефектоскопия.
отсутствие сплавления между свариваемыми торцами или слоями наплавки. Создает острую трещину, которая мгновенно растет в эксплуатации.
- ультразвуковая дефектоскопия.
углубление (кратер) на поверхности шва из-за резкого обрыва дуги или снятия давления. Становится точкой зарождения поперечной трещины.
- внешний осмотр;
- магнитопорошковый контроль.
местный перегрев и оплавление поверхности металла (обычно при контактной сварке) без образования прочного соединения. Приводит к выплеску металла и образованию впадины.
- внешний осмотр.
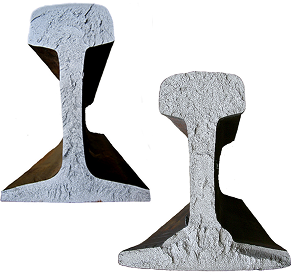
включения силикатов в изломе. Не являются браковочным признаком, если их не более трех и общая площадь не превышает 15 мм². При превышении — стык бракуется, так как скопления снижают пластичность.
- анализ излома;
- ультразвуковой контроль.
трещина, возникающая в зоне термического влияния из-за образования мартенсита при слишком быстром охлаждении. Под нагрузкой мгновенно прорастает вглубь металла.
- ультразвуковая дефектоскопия.
разрыв металла, возникающий в процессе остывания шва из-за усадочных напряжений и низкой пластичности металла при высоких температурах.
- внешний осмотр;
- капиллярный метод.
полости в шве, заполненные неметаллическим шлаком, не всплывшим на поверхность. Снижают сплошность металла и ударную вязкость стыка.
- ультразвуковая дефектоскопия;
- радиографический контроль.

полости, заполненные газами. Снижают прочность на разрыв и динамическую выносливость.
- ультразвуковое дефектоскопирование;
- визуальный осмотр;
- капиллярный метод.
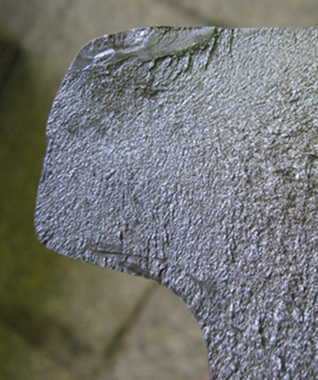
отсутствие соединения между швом и основным металлом. Создает острую трещину, ведущую к излому.
- капиллярный метод контроля;
- ультразвуковая дефектоскопия.

мартенситное пятно от грубой шлифовки. Приводит к скалыванию металла и зарождению усталостных трещин.
- внешний осмотр.
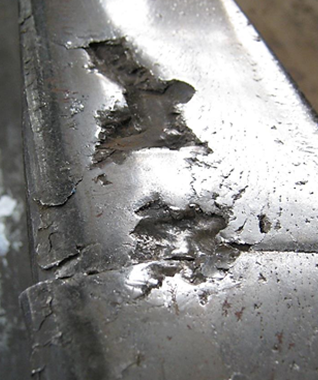
Оскол металла из-за образования хрупкого мартенсита при нарушении термообработки. Ведет к интенсивному износу и динамическим ударам.
- внешний осмотр.
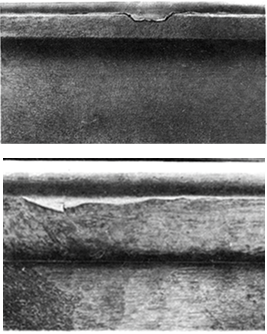
естественное изменение геометрии головки рельса при взаимодействии с колесами. При достижении предельных значений рельс (код износа 46.3–4) подлежит замене, так как нарушается контакт колесо-рельс и возрастает риск схода.
- визуально-измерительный контроль (шаблоны, профилометры).
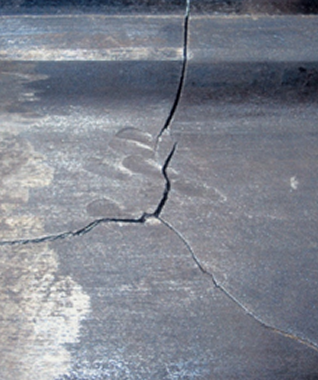
вмятины, забоины, искривления от ударов посторонними предметами или схода подвижного состава. Создает резкие концентраторы напряжений.
- внешний осмотр.
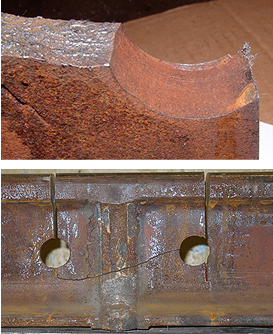
разрушение рельса, начинающееся от старого болтовой отверстия из-за концентрации напряжений и коррозии. Характерен для рельсов звеньевого пути.
- ультразвуковая дефектоскопия (поиск трещин в зоне отверстий).
Преимущества регулярной диагностики
Систематическая диагностика даёт информацию о фактическом состоянии железнодорожного пути и помогает своевременно определить необходимость ремонта или замены.
Основные преимущества:
- выявление скрытых и поверхностных повреждений;
- оценка состояния наиболее нагруженных участков;
- планирование ремонта по фактическим данным;
- предупреждение дальнейшего развития опасных дефектов;
- поддержание безопасной эксплуатации инфраструктуры.
Почему выбирают ООО «Магистраль-Т»
ООО «Магистраль-Т» специализируется на строительстве, ремонте, обслуживании железнодорожной инфраструктуры. Компания располагает мобильными бригадами и необходимым оборудованием для выполнения работ непосредственно на объектах заказчиков.
Специалисты проводят дефектоскопию ЖД-путей с учётом особенностей объекта и действующих нормативных требований.
География выполнения работ
ООО «Магистраль-Т» выполняет работы в различных регионах России. Бригады выезжают на магистральные и подъездные пути, станции, промышленные предприятия, другие объекты железнодорожной инфраструктуры.
Как часто необходимо проводить дефектоскопию?
Периодичность зависит от категории и состояния пути, условий эксплуатации, грузонапряжённости и требований нормативной документации.
Можно ли оценить состояние рельса только визуально?
Визуальный осмотр позволяет обнаружить видимые повреждения, но не даёт полной информации о состоянии металла. Для поиска скрытых дефектов применяются инструментальные методы.
Проверяются ли сварные стыки?
Да, неразрушающий контроль применяется в том числе для обследования сварных соединений. Конкретный метод выбирается с учётом типа соединения и нормативных требований.
Можно ли проверить отдельный участок или конкретный сварной стык?
Да, диагностика может выполняться как на протяжённом участке пути, так и для отдельных элементов и соединений.
Какие документы получает заказчик?
Состав документации зависит от вида и объёма проведённого обследования. Результаты контроля фиксируются в установленной для конкретных работ форме.

